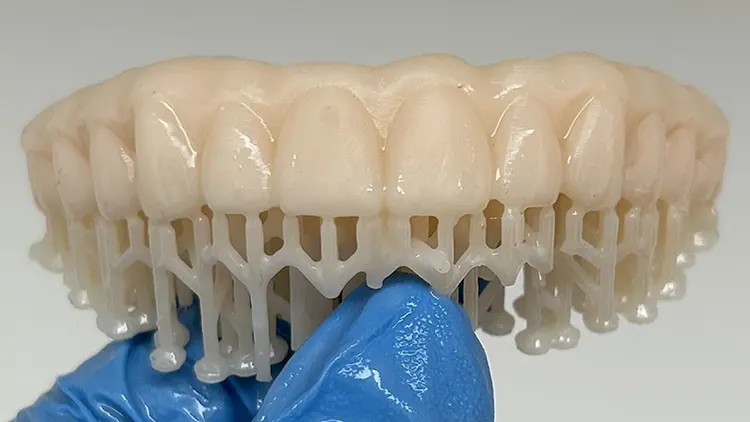
Hay una sensación muy específica cuando sacas una pieza recién impresa de la plataforma en la impresora 3D. Se ve bien. La anatomía está ahí. Los márgenes se ven definidos. Pero al tocarla, no se siente terminada, ya que puede estar algo pegajosa, levemente resbalosa y blanda en la superficie.
Ese tacto no es un detalle menor. Es una señal de que la impresión todavía no terminó su proceso, tienes la impresión pero no está lista.
Y ahí está el punto crítico al evaluar una impresora 3d dental o una impresora 3d para odontologia. Se piensa que el resultado depende solo de la máquina, pero en realidad, una parte crucial del resultado final se define después: en el lavado, el secado, el postcurado y en cómo se controla la exposición al oxígeno.
Antes de todo, hay que hablar de conversión
Cada resina parte como una mezcla de monómeros. Cuando recibe la energía correcta y pasa por un postprocesado bien resuelto, esos monómeros se enlazan y forman una red polimérica más estable. A eso, en simple, le llamamos conversión: cuánto del material realmente pasó de monómero a polímero.
Y este punto es clave: en clínica, esa conversión nunca es total. La resina no llega a un 100% de reacción, todo lo contrario. Siempre queda una parte sin convertir, y en promedio el grado de conversión es de más o menos un 40–55%, cuando sale de la impresora, aunque depende mucho de la resina. Ahí es donde está la diferencia entre un material mejor o peor terminado, que depende de cuánto logras acercarte a una conversión más alta y más homogénea.
Por eso, antes de hablar de capa inhibitoria de oxígeno, hornos de curado o nitrógeno, hay que entender esta base. Lo que está en juego no es solo si la pieza “endureció”. Lo que está en juego es qué tan estable, resistente y biológicamente segura queda al final del flujo.
Tres ideas para entender por qué esto importa
1. Por qué importa el grado de conversión
El grado de conversión importa porque está directamente ligado al comportamiento final del material. Cuando la conversión es insuficiente, quedan monómeros sin reaccionar dentro de la red polimérica y eso afecta propiedades que en odontología no son negociables: resistencia, estabilidad, desgaste, color y biocompatibilidad.
Dicho de otra manera: una pieza puede verse bien, pero si su conversión quedó corta, el resultado puede ser menos estable de lo que aparenta. Y eso después se traduce en más sensibilidad, más variabilidad y menos confianza profesional.
2. Qué modifica la conversión
La conversión no depende de una sola variable. Cambia según cómo se cura el material.
La modifican factores como:
el tiempo de fotocurado,
la intensidad y el tipo de luz,
el espesor de la pieza o del incremento,
el color y la translucidez del material,
la distancia entre la fuente de luz y la superficie,
el tipo y contenido de relleno,
la temperatura,
y, en impresión 3D, también la atmósfera en la que se realiza el postcurado.
Aquí entra de lleno la capa inhibitoria de oxígeno. Si la superficie se cura expuesta al oxígeno, esa zona puede quedar con una conversión menor que el resto de la pieza. Por eso el postprocesado no solo completa la reacción: también define cuán pareja y cuán confiable será esa conversión en superficie y en volumen.
3. Cómo se traduce eso en la consulta o el laboratorio
Se traduce en lo que sientes al tacto cuando la impresión recién sale de la plataforma. En una superficie que todavía se siente pegajosa, levemente blanda o poco cerrada. En una pieza que necesita más pulido del esperado. En un pulido que dura menos tiempo, una restauración que se fractura luego o que cambia de color.
Y también se traduce en algo más profundo: confianza, confianza en ti y en tus materiales. Por eso, hablar de Impresion 3d dental no es solo hablar de una impresora. Es hablar de cómo llevar el material a una conversión suficientemente alta, estable y repetible para que el resultado final esté a la altura de tu marca personal como tratante o laboratorio.
Qué hace realmente el postprocesado
El postprocesado cumple tres funciones críticas:
Eliminar residuos de resina no polimerizada mediante un lavado correcto.
Preparar la pieza para un curado efectivo con un secado adecuado.
Completar la polimerización usando luz, tiempo, temperatura y atmósfera controlada.
En esta pequeña lista hay 2 puntos que se subestiman. Por ejemplo, un lavado con alcohol o IPA con una concentración muy alta puede debilitar en exceso la restauración. A veces el alcohol puede dejar la restauración con manchas blancas por un lavado muy agresivo, por eso se han desarrollado otros productos que no debilitan las restauraciones.
Por otro lado, el último punto es el que más se subestima.
Porque no basta con “darle luz”. El resultado cambia según cómo se hace el postcurado. No es lo mismo curar de forma genérica que hacerlo con parámetros diseñados para reducir la inhibición por oxígeno y mejorar el comportamiento final del material y aumentar la conversión.
Por qué los hornos de curado importan tanto
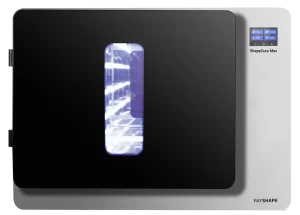
Cuando alguien busca una Impresora 3d dental en chile, suele comparar resolución, velocidad y volumen de impresión. Todo eso importa. Pero en la práctica, el horno de curado también forma parte del sistema que define el resultado final.
Un buen equipo de postcurado ayuda a controlar variables críticas como:
intensidad y distribución de la luz,
tiempo de exposición,
temperatura,
y en ciertos casos, la atmósfera de curado.
Entonces, cómo mejoramos esto
La forma de mejorar esto parte por entender qué queremos lograr en el postcurado: una superficie más completa, más estable y menos afectada por el oxígeno.
Ese es el punto de fondo, y eso se puede lograr de dos maneras prácticas:
1. Con una barrera física como la glicerina
La glicerina funciona como una capa que aísla la superficie del contacto directo con el oxígeno durante el postcurado. La lógica es simple: si proteges la superficie en ese momento crítico, ayudas a que la reacción llegue más lejos donde más suele fallar.
En la práctica, la glicerina se ha asociado a aumentos en resistencia flexural y módulo elástico durante el postcurado, aunque sin cambios relevantes en la microdureza interna. O sea: ayuda a cerrar mejor la superficie y a que la restauración llegue más firme al final del flujo, sin cambiar de forma importante lo que ocurre en profundidad.
2. Con una atmósfera controlada, como nitrógeno
La otra forma es hacer el postcurado en una atmósfera con menos oxígeno, por ejemplo con nitrógeno. En ese caso, ya no proteges solo la superficie con una barrera puntual, sino que reduces de forma más consistente la interferencia del oxígeno durante el curado.
Esto genera un aumento del grado de conversión superficial, una mejor dureza de la superficie y una mejor biocompatibilidad del material. En otras palabras: quedan menos monómeros sin reaccionar en la zona más expuesta, la superficie termina más cerrada y el material llega al final del flujo con un comportamiento más estable.
Eso no se logra con cualquier horno de postcurado. Para hacerlo bien, necesitas un equipo de postcurado preparado para trabajar con nitrógeno, es decir, una cámara o horno especial que permita inundar el espacio de curado con este gas y mantener una atmósfera controlada durante el ciclo. Son caros, si, pero te dan predictibilidad.
¿Cuándo tiene sentido? Cuando buscas más consistencia, más control y menos variabilidad, especialmente si imprimes con frecuencia, tienes más de un operador o trabajas con indicaciones donde la superficie final y el contacto con tejidos importan mucho.
Entonces, si recién estás partiendo:
Tu prioridad no debería ser sofisticar el flujo antes de dominarlo. Primero necesitas:
entender qué material estás usando,
validar lavado, secado y tiempo de postcurado,
y detectar cuándo una pieza no quedó realmente terminada.
En esta etapa, lo más importante no es tener el sistema más complejo. Es tener criterio y consistencia.
En cambio si ya estás imprimiendo con frecuencia:
Cuando el flujo empieza a crecer, la pregunta cambia. Ya no es solo “cómo saco la pieza”, sino “cómo reduzco variabilidad entre operadores y entre casos”.
Ahí cobra más valor todo lo que ayude a hacer el postcurado más controlado, más parejo y menos dependiente del ojo del operador.El error común: comprar una impresora sin pensar en el flujo
Entonces, al final tenermos que entender que una impresora 3d dental puede imprimir muy bien y aun así no darte el resultado que esperas si el postprocesado está mal resuelto.
Lo que una clínica debería llevarse en limpio
1. Una pieza que se ve bien no siempre está terminada
2. El postprocesado no es un accesorio: es parte de la calidad
3. La conversión define tu exito
4. El oxígeno sí cambia el resultado
5. Digitalizar no es comprar una máquina. Es instalar un protocolo
Conclusión
Una impresión recién salida de la plataforma puede verse bien y aun así no estar lista.
La capa inhibitoria de oxígeno, el lavado, el secado y el postcurado cambian el resultado final mucho más de lo que parece. Ahí es donde los protocolos pasan a ser parte del control real del proceso.
En Forge digital, no creemos en vender una máquina aislada. Creemos en ayudarte a implementar una solución que sí puedas sostener, repetir y convertir en una ventaja operativa.
Porque al final, la mejor impresora 3d dental de chile no es la que más impresiona en una ficha técnica.
Es la que, junto con el sistema y equipo correcto, te da más control al día siguiente.